
Załadunek/rozładunek prasy i transfer międzyoperacyjny
Linia obsługi materiałów i automatyzacji procesów
AGR projektuje linie automatyzacji dostosowane do konkretnych przypadków, łącząc transfer, załadunek/rozładunek, transfer międzyoperacyjny, montaż, obróbkę mechaniczną, spawanie i inne wymagane kroki, aby dopasować się do rzeczywistego procesu produkcyjnego. Przykład projektu poniżej to zautomatyzowana linia transferowa do procesu tłoczenia.
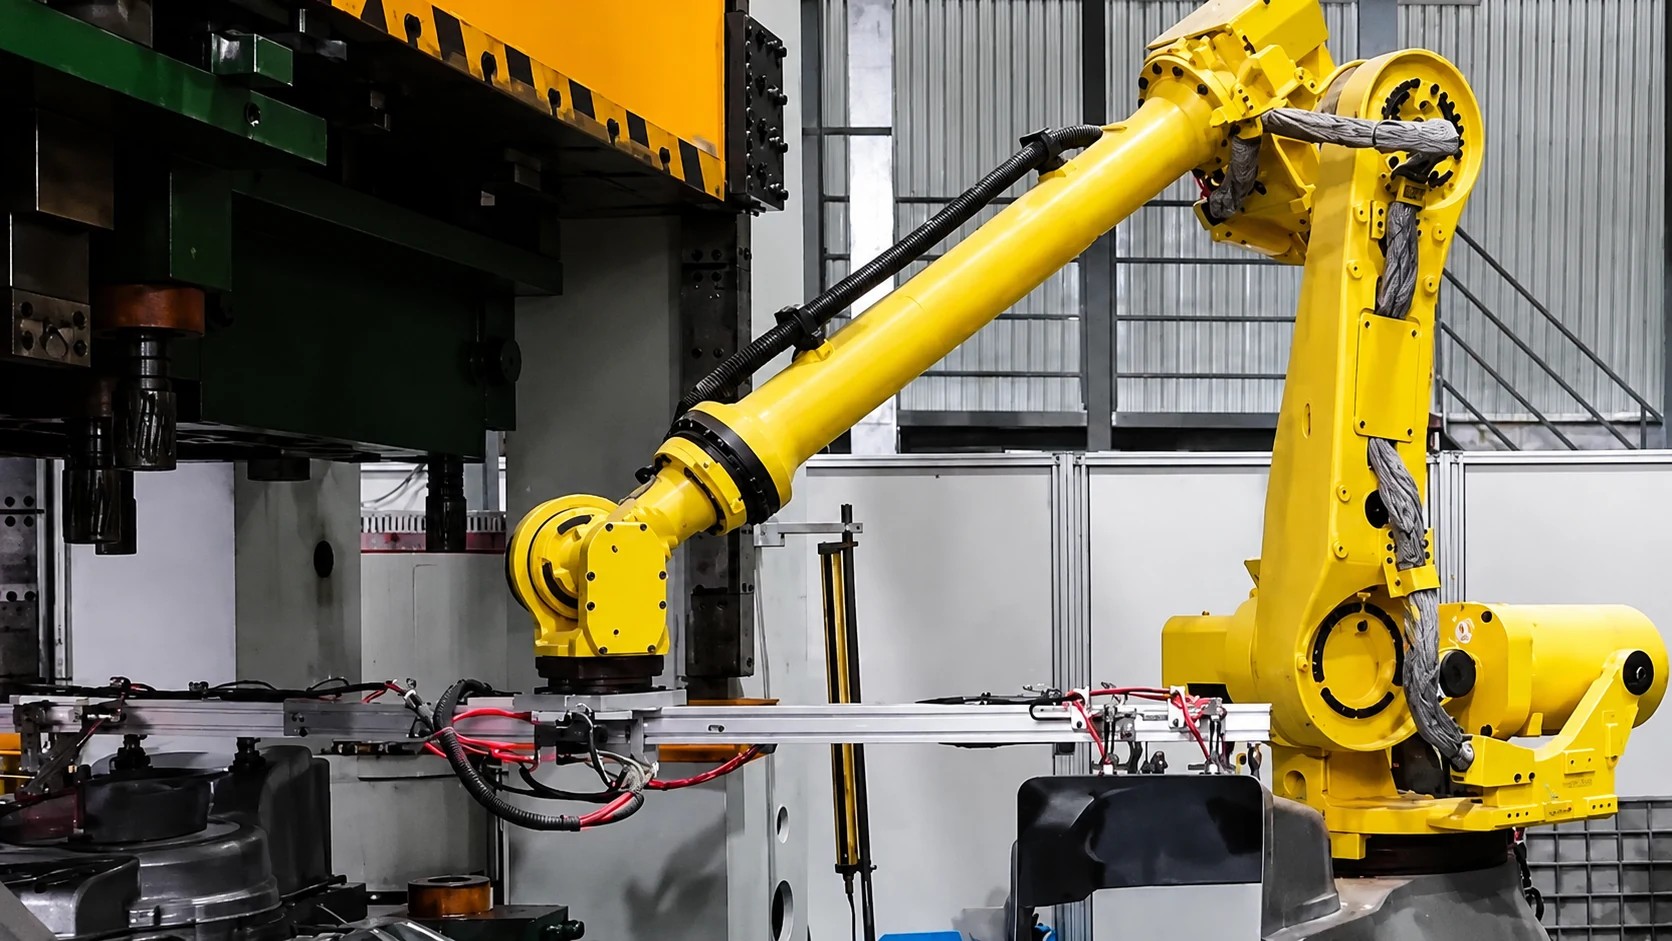
Linia łącząca etapy procesu.
Podczas gdy Zrobotyzowana Linia Spawalnicza koncentruje się na łączeniu etapów spawania, Linia Automatyzacji Transportu i Procesu buduje linię, która może obejmować również etapy niezwiązane ze spawaniem. Zakres kontroli i sterowania elektrycznego różni się w zależności od projektu. Układy są projektowane indywidualnie, w oparciu o detal, proces i wielkość produkcji.
Elementy, które zapewniają działanie linii.
Roboty lub mechanizmy manipulacyjne, podawanie detali, pozycjonowanie, transfer, stanowiska, bezpieczeństwo i centralne sterowanie są łączone w całość dopasowaną do warunków projektu.
Robot / mechanizm przenoszący
Mechanizmy mocujące, przenoszące i załadunkowe detali.
Dostawa i pozycjonowanie elementów obrabianych
Metoda dostarczania i dokładność pozycjonowania dopasowane do procesu.
Transfer i stanowiska
Transfer międzyoperacyjny i rola każdego stanowiska.
Bezpieczeństwo
Osłony, blokady i granica między ludźmi a urządzeniami.
Scentralizowane sterowanie
Zarządza sekwencją operacyjną linii, obsługą awarii i działaniami przywracającymi.
Układ specyficzny dla projektu
Zaprojektowany pod układ zakładu i przepływ materiału.
Od podawania do wyładunku.
Poniżej przedstawiono podstawowy przepływ przy ocenie linii. Nie każdy projekt obejmuje widzenie, kontrolę lub integrację systemu wyższego poziomu.
- 01
Dostawa elementów obrabianych
Załaduj docelowe elementy na linię.
- 02
Transfer
Transfer łączący stanowiska.
- 03
Pozycjonowanie
Zapewnia położenie i orientację detalu wymaganą do następnego kroku.
- 04
Obróbka, montaż i spawanie
Wykonuj obróbkę mechaniczną, montaż, spawanie lub inne kroki zgodnie z wymaganiami projektu.
- 05
Transfer międzyoperacyjny
Transfer między etapami procesu.
- 06
Rozładunek
Rozładunek gotowych detali lub przekazanie ich do następnego procesu.
Zautomatyzowana linia transferowa do procesu prasowania obudowy kosiarki
Rzeczywisty projekt, w którym pięć robotów transferowych obsługuje załadunek/rozładunek i transfer międzyoperacyjny w procesie prasowania obudów kosiarek.
Przykład konfiguracji
- Pięć robotów transferowych
- Załadunek/rozładunek w procesie prasowym i transfer międzyoperacyjny
- Pozycjonowanie i przygotowanie detalu przy podawaniu (przyssawka próżniowa, przyssawka teleskopowa, pozycjonowanie)
- Oprzyrządowanie końcówki robota (przyssawki i chwytaki)
- Kontrola w linii przed procesami następczymi
- Osłony bezpieczeństwa i blokady
- Kompletny pakiet sterowania elektrycznego z PLC i HMI oraz rozruchem
- Wizualizacja pracy i alarmy
Etapy procesu w tym projekcie
Dostawa i pozycjonowanie elementów obrabianych
Orientuj podawane detale i zwiększaj niezawodność chwytania.
Chwytak robota
Przytrzymanie obudowy za pomocą narzędzia zamocowanego na końcu ramienia robota.
Załadunek prasy
Załaduj element do procesu prasowania.
Rozładunek prasy
Rozładuj element po obróbce.
Transfer międzyoperacyjny
Transfer do następnego stanowiska.
Kontrola w linii
Identyfikacja części niezgodnych przed dalszymi procesami.
Proces dalszy
Ręcznie kontrolowane detale przekazywane do następnego procesu.
Bezpieczeństwo, elektryka/PLC oraz HMI/monitoring obejmują całą linię. To, czy kontrola w linii jest uwzględniona — i w jakim zakresie — projektuje się zgodnie z wymaganiami procesowymi projektu.
Zastąpienie transportu ręcznego
Roboty obsługują załadunek/rozładunek prasy i transport, zmniejszając obciążenie związane z transportem ręcznym i ograniczając potrzebę wchodzenia operatorów do strefy roboczej prasy.
Stabilne przenoszenie
Powtarzalność, pozycjonowanie po stronie dostawczej i niezawodne chwytanie ograniczają ryzyko kolizji i uszkodzeń obudów oraz chronią jakość wykończenia.
Kontrola przed procesami następczymi
Kontrola w linii identyfikuje elementy niezgodne i zmniejsza ryzyko poprawek oraz braków w procesach następczych.
Reakcja na zmianę specyfikacji
Układy są projektowane tak, aby zmiany specyfikacji były rozwiązywane głównie poprzez wymianę oprzyrządowania na końcu ramienia i regulację parametrów pozycjonowania. Dopasowanie jest ustalane po potwierdzeniu warunków detalu i urządzeń.
Wizualizacja pracy
Podgląd stanu linii, alarmów i stanów awaryjnych ułatwia identyfikację przyczyn źródłowych.
Bezpieczeństwo i sterowanie elektryczne
Osłony bezpieczeństwa i blokady oraz PLC, HMI i panele sterowania są dostarczane jako jeden pakiet, aby ograniczyć koordynację wielu dostawców.
Uporządkuj linię przed przekazaniem detali do kolejnych procesów.
Kontrola w linii
Układ stanowisk, który może obejmować systemy wizyjne i powiązane oprogramowanie oraz kurtyny świetlne bezpieczeństwa, identyfikuje niezgodne części przed dalszymi procesami. Cele kontroli i kryteria oceny są ustalane odpowiednio do przedmiotu obrabianego i wymagań jakościowych.
Bezpieczeństwo
Osłony bezpieczeństwa oraz blokady krańcowe/ograniczniki ruchu ograniczają potrzebę wchodzenia osób do stref niebezpiecznych wokół prasy. Urządzenia bezpieczeństwa są projektowane zgodnie z docelowym procesem i rozmieszczeniem urządzeń.
Kompletny pakiet sterowania elektrycznego
PLC, panel dotykowy, panel sterowania, lampy sygnalizacyjne, okablowanie i rozruch są dostarczane jako jeden pakiet. Czas realizacji ustalany jest indywidualnie po potwierdzeniu specyfikacji urządzeń i zakresu procesu.
Konstrukcja modułowa
Zwiększa ponowne wykorzystanie sprzętu i ułatwia reagowanie na zmiany produktu. Nie każdy nowy numer części można obsłużyć wyłącznie zmianami parametrów.
Co można zintegrować w linię.
- Transfer
- Załadunek / rozładunek
- Automatyzacja procesów prasowych
- Transfer międzyoperacyjny
- Łączenie wielu procesów
- Transport elementów obrabianych
- Układ specyficzny dla projektu
Ruch urządzeń na żywo — linia obsługi materiałów i automatyzacji procesów
Potwierdź rzeczywiste rozmieszczenie urządzeń i ich ruch na linii. Wideo ładuje się i odtwarza po kliknięciu (bez autoodtwarzania).
動画はクリック後に読み込み・再生します(自動再生なし)。
Omów projekt
Schematy procesu, docelowe detale, przepływ materiałów i układ zakładu pomagają pierwszej organizacji działać szybciej.
Omów projekt