
Radzenie sobie ze zmianami specyfikacji i złożoną geometrią spoin.
W zbiornikach ciśnieniowych i aparaturze procesowej specyfikacje zmieniają się partiami, a przecięcia króćców z płaszczem stają się krzywymi przestrzennymi. Stabilizacja spawania wielowarstwowego wieloprzebiegowego wyłącznie za pomocą stałych programów jest w tej dziedzinie trudna.
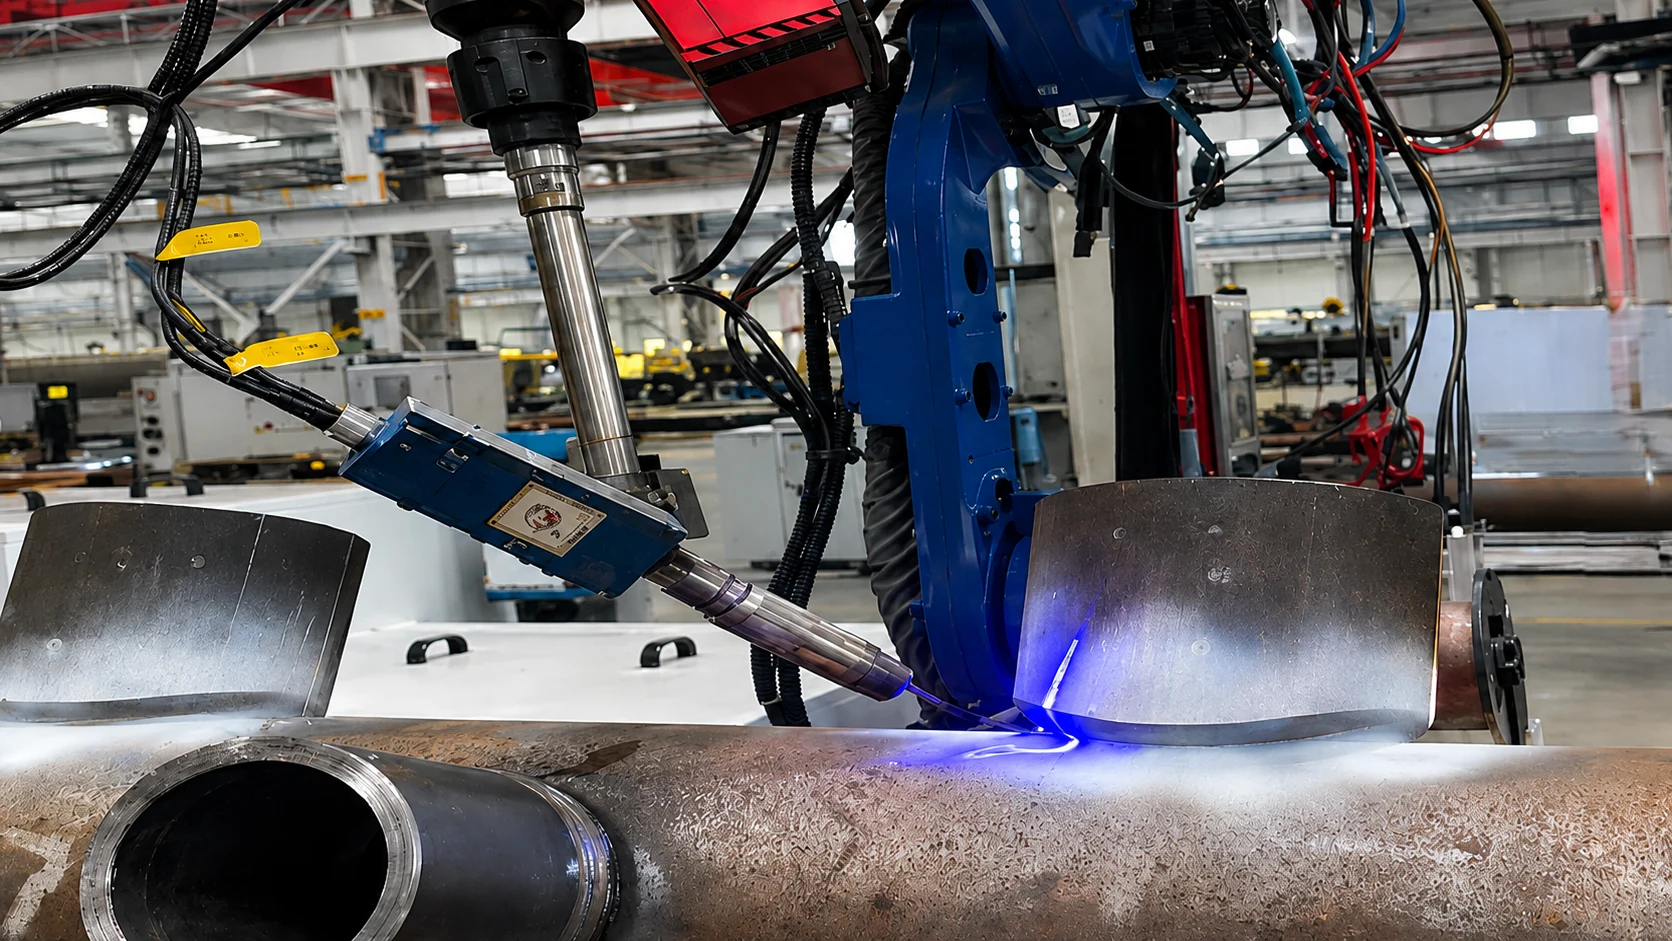
Obraz branżowy (nie jest zdjęciem z rzeczywistego projektu)
Złożona geometria i zmiany specyfikacji między partiami.
- Strefy spoin biegnące jako krzywe przestrzenne, np. przy przyspawaniu króćców
- Specyfikacje różniące się w zależności od partii
- Spawanie wielowarstwowe wielościegowe przy założeniu grubej ścianki i pełnego przetopu
- Korekcja pozycji i procesu między ściegami
Geometria złącza dyszy jest mierzona w 3D, warstwy i ścieżki spawania są planowane, a kolejne przejścia mogą być korygowane na podstawie ponownego pomiaru położenia, orientacji palnika i warunków spawania.
Przykład zastosowania z rzeczywistego projektu
Mierzona jest trójwymiarowa geometria nasadki dyszy, a warstwy i ścieżki spawania są planowane tak, aby odpowiadały kształtowi rowka. Po każdym przejściu detal jest ponownie mierzony, a pozycja następnego przejścia, orientacja palnika i parametry spawania są korygowane. Jeden z przykładów automatyzacji spawania, która podąża za zmianą specyfikacji.
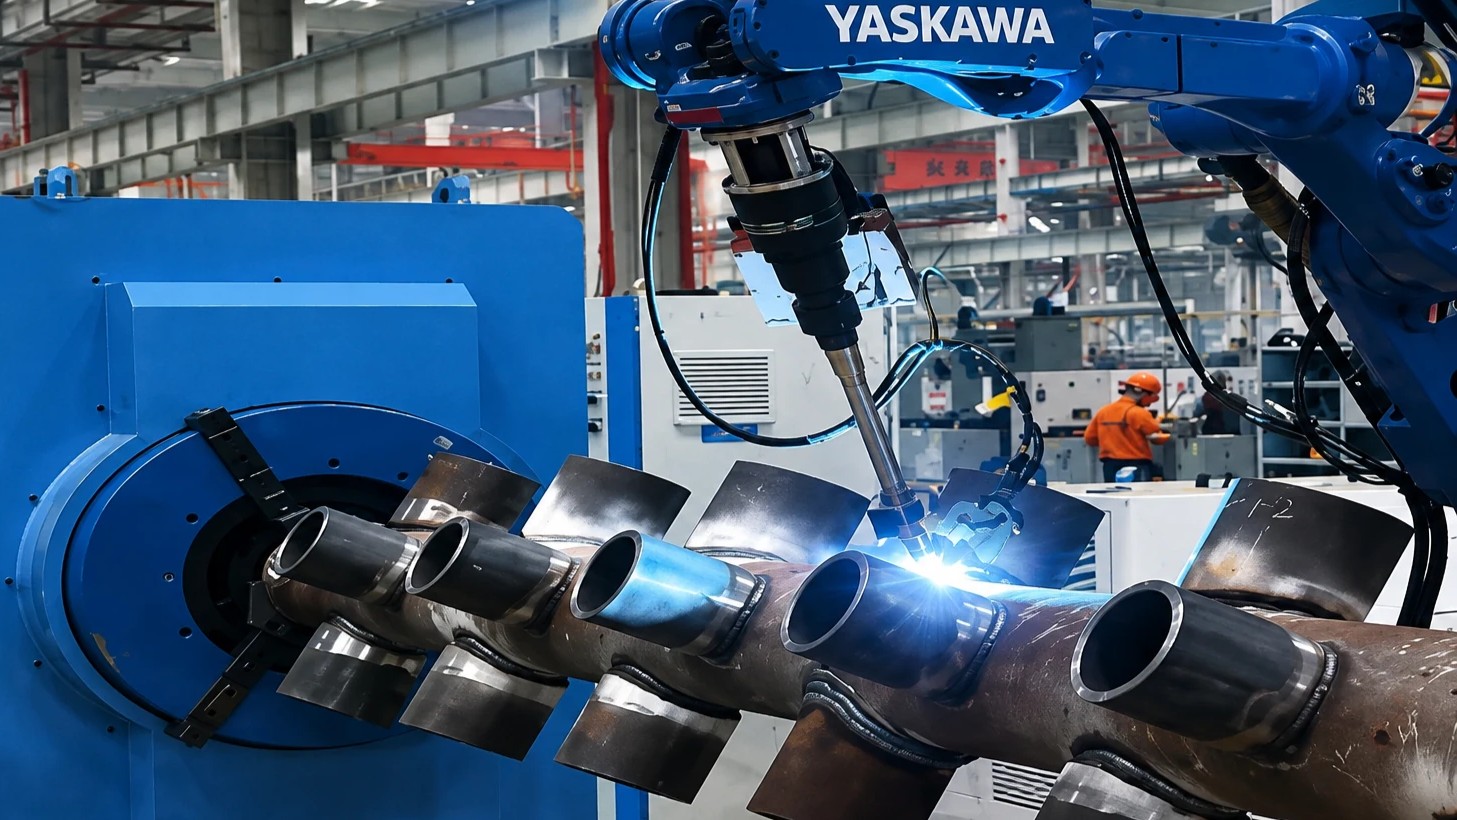
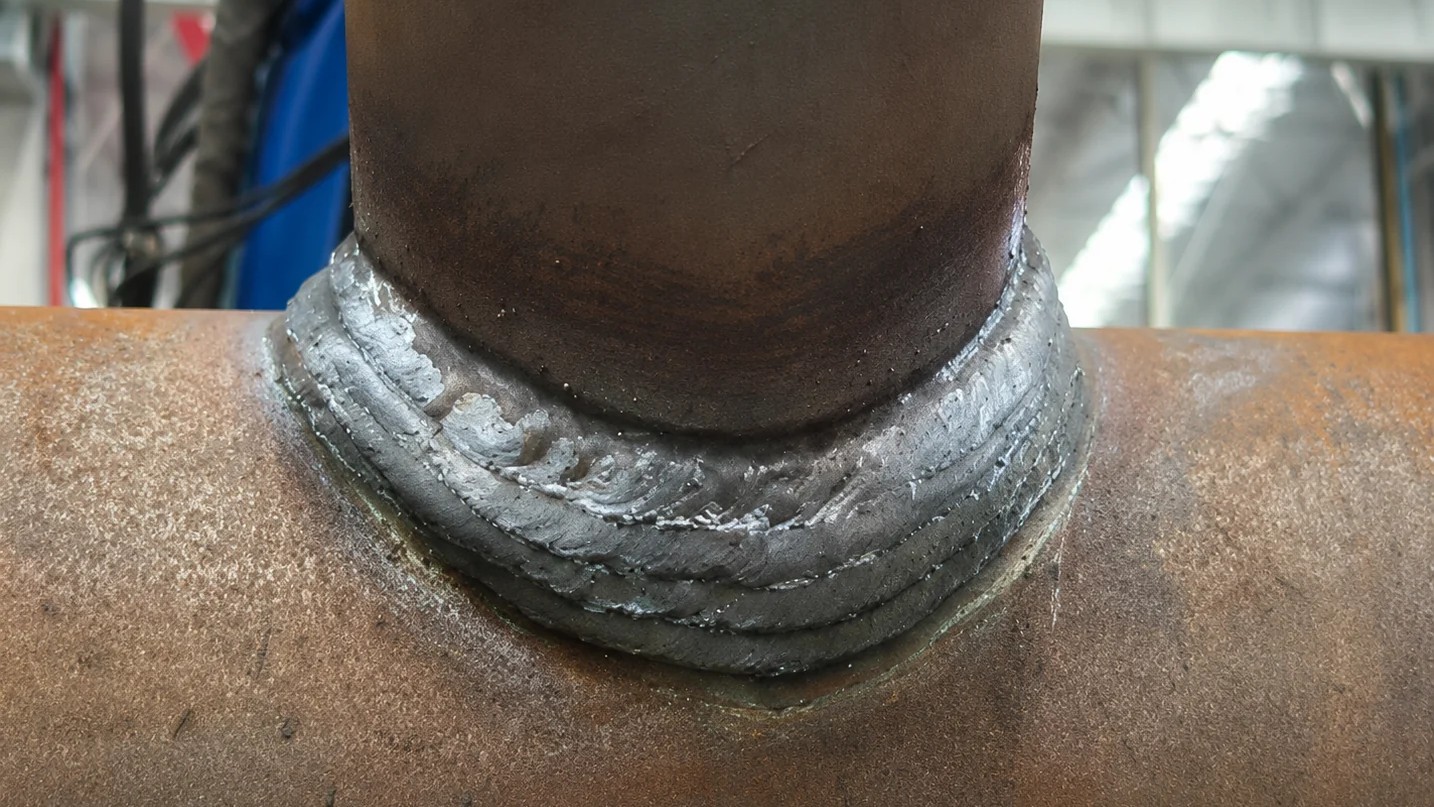
Ścieżka z adaptacyjnym sterowaniem w ramach automatyzacji zrobotyzowanego spawania wysokomiksowego.
Wyzwania w tej dziedzinie odpowiadają zastosowaniom model-plus-vision / sterowania adaptacyjnego w ramach Automatyzacja zrobotyzowanego spawania o wysokiej różnorodności. Patrz Gniazda spawania robotycznego tylko gdy wyszukiwanie dotyczy konkretnie układu stanowiska.
Przykłady zastosowań w tej dziedzinie
Omów zbiorniki ciśnieniowe i urządzenia procesowe
Geometria złącza, grubość i warunki spawania wielowarstwowego, wielościęgowego przyspieszają wstępną ocenę.
Zamów ocenę techniczną