
Preuves de livraison et de mise en production
Les documents de livraison et d'exploitation sont partagés selon les conditions du projet.
Une cellule de soudage robotisée automatise le soudage pour une famille de pièces définie. AGR évalue la pièce, de la conception de sécurité à la mise en service, comme une architecture de cellule unique, puis conçoit et met en service un système conçu pour un usage en production.
Ce rôle diffère de celui de l'Automatisation de Soudage Robotisé Haute Mixité, qui suppose des pièces changeantes et une génération de trajectoire pilotée par la reconnaissance. Une cellule est conçue pour souder de manière stable des familles de pièces définies dans des conditions basées sur des montages.
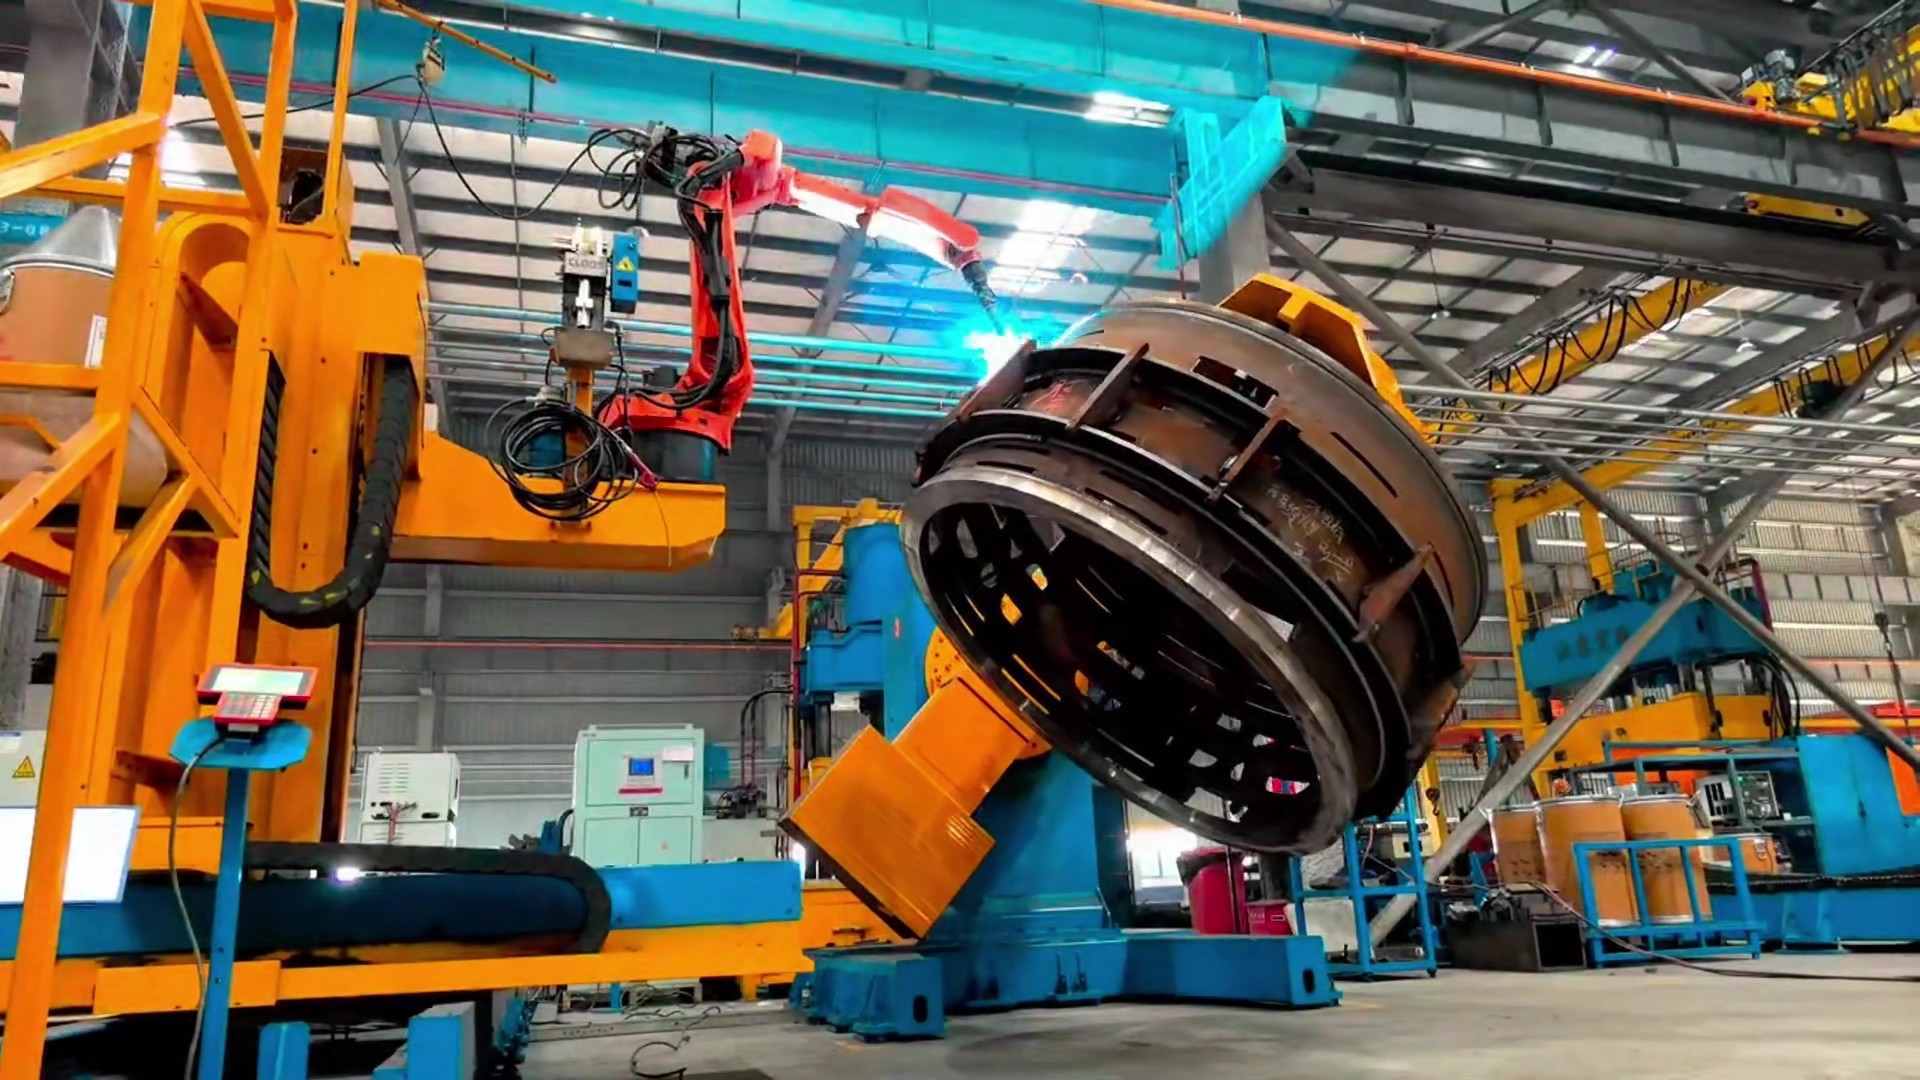
Les cellules de soudage robotisé conviennent aux procédés dédiés, à la production répétitive stable, aux familles de pièces identiques ou similaires et à l'automatisation localisée. Les déclencheurs typiques incluent la variation de la qualité des cordons de soudure, la dépendance aux soudeurs qualifiés, l'augmentation des volumes et la charge liée aux changements de série. Si le problème principal est de devoir réapprendre le robot à chaque changement sensible de géométrie des pièces, commencez par Automatisation du soudage robotisé à forte mixité. Les cellules et l'automatisation à forte mixité ne sont pas le même concept.
Vidéo de la configuration de la cellule—incluant le robot, la source de courant de soudage, les montages, les positionneurs et la sécurité—et du mouvement de soudage réel. La lecture démarre après clic ; pas de lecture automatique.
動画はクリック後に読み込み・再生します(自動再生なし)。
Confirmer la matière, l'épaisseur, les joints, l'accessibilité de la torche et les exigences qualité.
Sélectionner selon la taille de la pièce, l'accessibilité et les conditions de soudage.
Conception personnalisée à partir des conditions de maintien, d'orientation et d'installation.
Compensation sur pièce réelle, systèmes de sécurité, validation par essais, installation et montée en cadence.
Montages, positionneurs, axes de translation, détection et sécurité sont conçus autour de la pièce et de l'environnement de l'usine. AGR ne s'arrête pas au bras robotisé : sources de soudage, axes externes, commandes et — si nécessaire — vision et suivi de joint sont intégrés dans la cellule. Concept, conception, réalisation et mise en service restent sous une seule responsabilité d'ingénierie.
Éléments pouvant être intégrés dans la cellule
Le robot, la source de soudage, les montages, les positionneurs et les axes de translation sont coordonnés comme une seule cellule, les axes de translation et les positionneurs étant pilotés comme axes externes du robot. De la conception à la fabrication, en passant par l'installation et la mise en service, tout est réalisé en interne.
Montages manuels, pneumatiques ou hydrauliques conçus en fonction de la géométrie de la pièce, des dimensions, de l'attitude de soudage et des conditions de mise en place.
Positionneurs, axes de translation et mécanismes de levage/rotation dimensionnés pour le poids de la pièce, le centre de gravité, l'enveloppe et les positions de soudage requises.
Recherche de soudure, suivi d'arc, suivi de joint, extraction des fumées, protection, verrouillage des portes et commandes de sécurité associées selon les besoins.
Sur les structures en tôle épaisse et les pièces de machines de construction, les tolérances de découpe, de formage et de pontage s'accumulent. La position réelle du joint et l'ouverture de racine varient. Les montages seuls ne peuvent pas éliminer complètement cette variation sur les pièces grandes ou en tôle épaisse. AGR combine donc le positionnement de base par montage avec la compensation par capteur sur la pièce réelle.
Maintenir la position de référence et l'orientation de soudage à l'aide de montages et de positionneurs. La précision n'est pas supposée provenir des seuls montages ; une compensation intervient ensuite.
La recherche de soudure détecte la position de soudure et corrige le décalage. Le jeu à la racine peut être mesuré lorsque le procédé l'exige.
Pendant le soudage, la détection d'arc ou le suivi de joint par laser corrige la déviation du joint au fur et à mesure de l'avancement du cordon.
Le jeu à la racine mesuré peut guider la sélection des paramètres de soudage pour la largeur du jeu. Les capteurs et les algorithmes sont choisis en fonction de la géométrie du joint, de l'épaisseur et des conditions du matériau, puis intégrés dans la cellule.
Les fabrications d'essai et les essais de soudage confirment l'aspect, la qualité interne et la maîtrise de la distorsion. Les conditions sont affinées avant l'installation et la mise en service. Lorsque des exigences d'inspection s'appliquent, elles sont examinées lors de la conception du procédé.
| Points d'attention typiques | Pièces structurelles en tôles fortes et familles de pièces adaptées à la production répétitive |
|---|---|
| Éléments du système | Robot, source de courant de soudage, montages, positionneurs, axes externes, commandes, sécurité ; vision et suivi de joint si nécessaire |
| Points de revue | Épaisseur, joints, accès de la torche, normes de qualité, cadence, maintenance |
| Limite | Ce n'est pas une cellule universelle—chaque famille de pièces nécessite une évaluation applicative |
Les documents de livraison et d'exploitation sont partagés selon les conditions du projet.
Les fabrications d'essai et les essais de soudage confirment les considérations de qualité.
Les plans de référence au stade de la proposition sont distincts des justificatifs de livraison.
Ligne de production en usine du groupe AGR pour le soudage des flèches et bras d'engins de construction.
Déploiement client de soudage robotisé pour composants de machines agricoles.
Déploiements clients de systèmes de soudage robotisé pour la fabrication d'équipements de combustion et de torchères.
Une cellule de soudage robotisée est un équipement de production qui automatise le soudage pour une famille de pièces définie. Robot, source de soudage, montages, positionneurs, capteurs et sécurité sont conçus ensemble comme une seule cellule et configurés en fonction des conditions de la pièce.
Les cellules sont pertinentes lorsque vous vous concentrez sur une famille de pièces définie et que vous avez besoin d'un montage plus stable et d'une qualité de soudure constante. Les déclencheurs typiques incluent une variation de la qualité de soudure, la dépendance à des soudeurs qualifiés, une augmentation des volumes et la charge de changement de série.
Non. AGR conçoit la cellule comme un système intégré : évaluation de la pièce et du procédé de soudage, sélection du robot et de la source de soudage, montages et positionneurs, axes externes, commandes, détection, validation par essais et mise en service. La vision et le suivi de joint sont inclus lorsque l'application l'exige.
Les montages et positionneurs établissent la position et l'orientation de base. La détection tactile localise ensuite les points de soudure et corrige le décalage ; le jeu à la racine peut être mesuré si nécessaire. Pendant le soudage, la détection d'arc ou le suivi de joint par laser peut corriger la déviation du joint au fur et à mesure du soudage.
Oui. Les protections, les verrouillages de porte et les commandes de sécurité sont intégrés dans la cellule pour l'environnement de l'usine et les conditions de soudage.
Dès la phase de conception, AGR confirme les conditions des pièces, valide la qualité par des essais et des tests de soudage, puis installe et met en service le système. L'applicabilité est jugée à partir de la géométrie des pièces, de l'épaisseur, du volume et des exigences de contrôle.
AGR fournit un support technique à distance et sur site pour les systèmes livrés, incluant l'installation et la mise en service, la formation des opérateurs, la configuration du système, le dépannage, le support de maintenance et la montée en cadence de production. L'étendue du service est coordonnée selon la configuration du système, la région de livraison, les exigences du projet et l'accord de service convenu.
Support d'ingénierie et coordination technique pour les systèmes AGR livrés.
Toronto, Ontario, Canada — coordination régionale de la communication et du service pour l'Amérique du Nord.
Incuba Navitas, Inge Lehmanns Gade 10, 6th Floor, DK-8000, Aarhus C, Denmark — communication régionale et coordination du service pour l'Europe.
+45 5376 5172
[email protected]
Disponibilité régionale des pièces : Les consommables courants et certaines pièces de rechange sélectionnées peuvent être stockés au niveau régional en fonction des systèmes installés et des exigences de service, afin de réduire les délais d'approvisionnement des pièces et de soutenir une réponse de maintenance plus rapide.
Partagez les pièces cibles, l'épaisseur, le volume et les exigences d'inspection.
Discuter d'une cellule de soudage